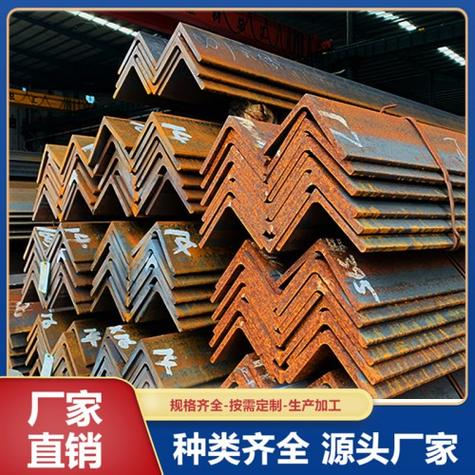
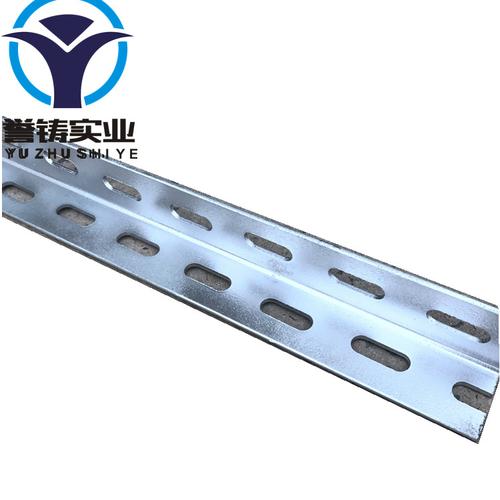
Q235角钢 船舶工业炉中的热镀锌冲孔与热轧不等边角钢应用解析
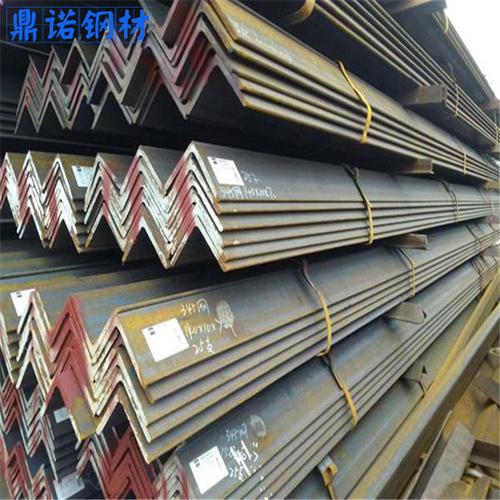
在船舶制造与工业炉设备领域,角钢作为基础结构材料,其性能与加工质量直接影响整体工程的安全性与耐久性。Q235角钢因其良好的综合力学性能和焊接性,成为船舶工业炉支架、框架及辅助结构的常用选择。本文围绕Q235角钢在船舶工业炉中的应用,重点探讨厂家热镀锌角钢的冲孔加工工艺,以及热轧不等边角钢的特点与选用要点。
一、Q235角钢在船舶工业炉中的角色
船舶工业炉(如焚烧炉、预热炉、热处理炉等)长期处于高温、高湿、盐雾腐蚀的复杂环境,对结构材料的强度、耐蚀性和加工适应性提出较高要求。Q235角钢属于碳素结构钢,屈服强度约为235MPa,具备优良的塑性和韧性,易于切割、弯折和焊接,能够满足工业炉支架、风道支撑、平台护栏等非承重或次承重结构的制作需求。Q235角钢成本适中,供货规格齐全,便于大批量采购与快速施工。
二、厂家热镀锌角钢冲孔加工的关键工艺
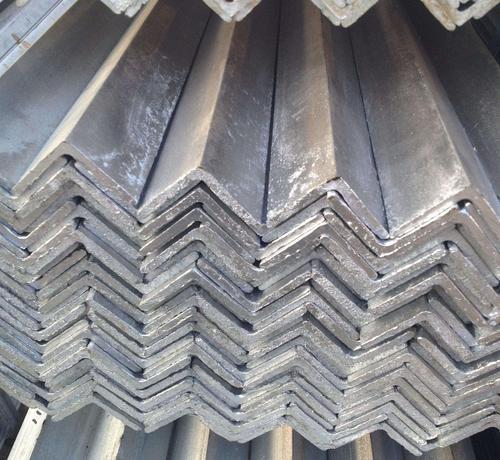
热镀锌角钢是在角钢表面镀覆锌层,以提高耐腐蚀性能,特别适合船舶高盐雾环境。冲孔加工则是在角钢上预制螺栓孔、连接孔或减重孔,为后续装配提供便利。厂家在进行热镀锌角钢冲孔加工时,需关注以下要点:
- 加工顺序:优先采用先冲孔后热镀锌的工艺,避免镀锌层在冲孔过程中破损,确保孔壁及周边区域仍具有完整的锌层保护。若需镀锌后冲孔,则应对孔口进行防腐修补。
- 冲孔精度:根据装配要求控制孔距、孔径公差,一般采用数控冲床或液压冲孔设备,保证孔位准确、孔壁光洁,减少应力集中。
- 锌层保护:冲孔过程中避免使用可能损伤锌层的润滑剂,加工后及时清除铁屑和毛刺,防止局部锈蚀。
- 质量检验:检查孔壁是否出现锌层剥落、裂纹等缺陷,必要时进行盐雾试验或涂层测厚,确保耐蚀性能符合船舶工业标准。
专业厂家通常具备按照图纸定制冲孔的能力,可根据船舶工业炉的实际结构需求,提供不同孔径、孔距和排列方式的角钢成品,减少现场二次加工,提高安装效率。
三、热轧不等边角钢的特点与选用
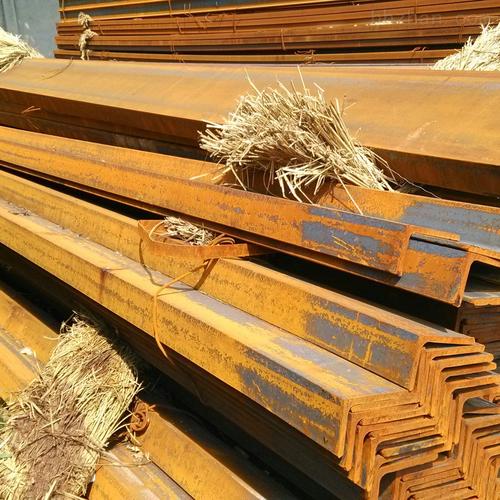
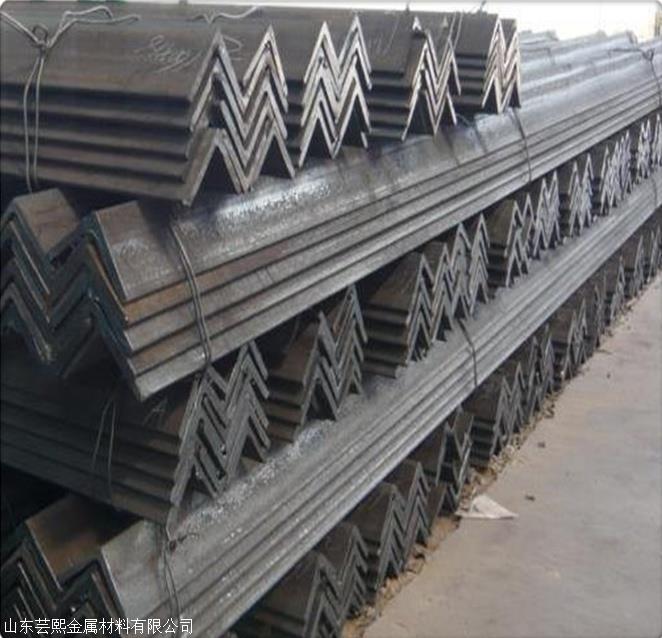
热轧不等边角钢是指两个边宽不相等的角钢,常见规格如75×50、100×63、125×80等。与等边角钢相比,不等边角钢在截面布置上更灵活,适用于承受方向性荷载或空间受限的结构部位。
在船舶工业炉中,热轧不等边角钢常用于炉体框架的加强筋、管道支架的斜撑、平台边缘的包边等位置。其选用要点包括:
- 明确受力方向:根据结构受力特点,将长边置于主要受力方向,以充分发挥材料性能。
- 考虑连接方式:不等边角钢与钢板或其他型材连接时,需注意焊缝布置和螺栓孔位,避免因边宽差异造成装配困难。
- 表面处理匹配:若用于腐蚀环境,同样可采用热镀锌处理,但需注意不等边角钢的镀锌工艺控制,确保锌层均匀附着。
- 规格标准化:优先选用国家标准规格,便于采购和替换,降低维护成本。
四、
Q235角钢作为船舶工业炉的基础材料,通过热镀锌和冲孔加工可显著提升耐蚀性和装配效率。厂家在加工过程中应严格把控工艺顺序与质量检验,确保锌层完整、孔位精确。合理选用热轧不等边角钢,能够优化结构设计,满足复杂工况下的承载与安装需求。工程人员在选材与加工时,应结合具体使用环境、荷载条件和防腐要求,与专业厂家充分沟通,制定科学的加工与采购方案,从而保障船舶工业炉长期安全稳定运行。
如若转载,请注明出处:http://www.lcgczx.com/product/12.html
更新时间:2026-11-01 19:45:30